
Цилиндрическое сито от производителя: цены и каталог 2026
2026-08-15
- Цилиндрическое сито: технический обзор, цены и каталог производителя 2026
- Что такое цилиндрическое сито и его роль в промышленных процессах
- Где применяется цилиндрическое сито: отраслевая специфика
- Основные технические характеристики цилиндрического сита
- Как выбрать цилиндрическое сито: алгоритм подбора
- Сравнение материалов: сталь против полимеров
- Диапазон цен и факторы стоимости в 2026 году
- Логистика, экспорт и работа с производителем
- Типичные ошибки при выборе и эксплуатации
- Рекомендации по покупке и сотрудничеству с поставщиком
- FAQ: Часто задаваемые вопросы о цилиндрических ситах
- Заключение и призыв к действию
Цилиндрическое сито: технический обзор, цены и каталог производителя 2026
Цилиндрическое сито — это критически важный элемент фильтрации и классификации сыпучих материалов, представляющий собой перфорированную или плетеную металлическую конструкцию цилиндрической формы. В условиях промышленного производства 2026 года данный компонент обеспечивает точность фракционного разделения в диапазоне от 0,1 мм до 50 мм, выдерживая абразивные нагрузки до 300 МПа. Использование качественного цилиндрического сита позволяет увеличить пропускную способность вибрационных грохотов на 15–20% и снизить энергопотребление за счет уменьшения сопротивления потоку материала. Для инженеров-технологов и закупщиков ключевыми параметрами остаются материал изготовления (нержавеющая сталь AISI 304/316, полиуретан), метод перфорации (штамповка, лазер, тканое полотно) и соответствие стандартам ГОСТ или ISO. Данная статья предоставляет исчерпывающий анализ рынка, технические характеристики и рекомендации по выбору поставщика, исключая маркетинговые мифы и фокусируясь на реальной эксплуатационной эффективности.
Что такое цилиндрическое сито и его роль в промышленных процессах
В основе любой системы вибросепарации лежит принцип прохождения частиц через отверстия заданного диаметра под воздействием механических колебаний. Цилиндрическое сито выполняет функцию рабочего органа, определяющего гранулометрический состав конечного продукта. В отличие от плоских сеток, цилиндрическая геометрия позволяет эффективно использовать центробежные силы, что особенно важно при обработке влажных, липких или склонных к слеживанию материалов, таких как угольная пыль, цемент, химические удобрения или зерновые культуры.
Конструктивно изделие может представлять собой цельносварной барабан, сегментированную конструкцию или натяжное полотно, закрепленное на каркасе. Выбор конкретной модификации зависит от типа оборудования: роторные грохоты требуют высокой жесткости и балансировки, тогда как вибрационные установки приоритетно оценивают демпфирующие свойства и устойчивость к усталостным разрушениям.
Ключевое преимущество использования специализированных цилиндрических решений заключается в равномерном распределении нагрузки по всей поверхности фильтрации. Это предотвращает локальные деформации («вытягивание» ячеек), которые часто становятся причиной брака продукции на ранних этапах эксплуатации. В 2026 году стандарты качества требуют, чтобы каждое цилиндрическое сито проходило контроль геометрии с точностью до ±0,05 мм, что гарантирует стабильность технологического процесса на протяжении всего межремонтного периода.
Где применяется цилиндрическое сито: отраслевая специфика
Сфера применения данных компонентов охватывает практически все сектора тяжелой и легкой промышленности. Понимание специфики каждой отрасли необходимо для правильного подбора материала и конструкции.
Горнодобывающая промышленность и обогащение руд
Здесь условия эксплуатации характеризуются экстремальным абразивным износом. Цилиндрическое сито используется для первичной и вторичной классификации железной руды, угля, золота и редкоземельных металлов. Основные требования:
- Высокая ударопрочность (стойкость к падению кусков породы массой до 5 кг).
- Устойчивость к коррозии в агрессивных химических средах (флотационные реагенты).
- Рабочие температуры могут достигать +80°C при использовании горячей воды для промывки.
Химическая и фармацевтическая промышленность
В этих отраслях критична чистота продукта и отсутствие миграции частиц металла в смесь. Применяются сита из нержавеющей стали марки AISI 316L или титановых сплавов. Поверхность часто подвергается электрополировке для снижения адгезии порошков. Точность отсева здесь определяет качество конечного препарата, поэтому допуски на размер ячейки строго регламентированы стандартами GMP.
Агропромышленный комплекс и пищепром
Переработка зерна, сахара, муки и комбикормов требует соблюдения санитарных норм. Цилиндрическое сито в этой сфере должно легко очищаться, не накапливать органические остатки и быть устойчивым к частым мойкам под высоким давлением. Часто используются полимерные покрытия или нержавеющая сталь пищевого класса. Эффективность работы напрямую влияет на объем потерь сырья: даже 1% недоотсева может означать тонны брака в масштабах крупного элеватора.
Строительная индустрия
Производство сухих строительных смесей, цемента и изоляционных материалов. Главные враги сита здесь — влажность и цементная пыль, забивающая ячейки. Решением являются сита с антифрикционным покрытием или специальной геометрией отверстий (конусные, зенкованные), обеспечивающие самоочищение.
Основные технические характеристики цилиндрического сита
При формировании технического задания на закупку необходимо оперировать конкретными инженерными параметрами, а не общими фразами. Ниже приведены ключевые характеристики, определяющие производительность и долговечность изделия.
| Параметр | Описание и влияние на процесс | Типичные значения |
|---|---|---|
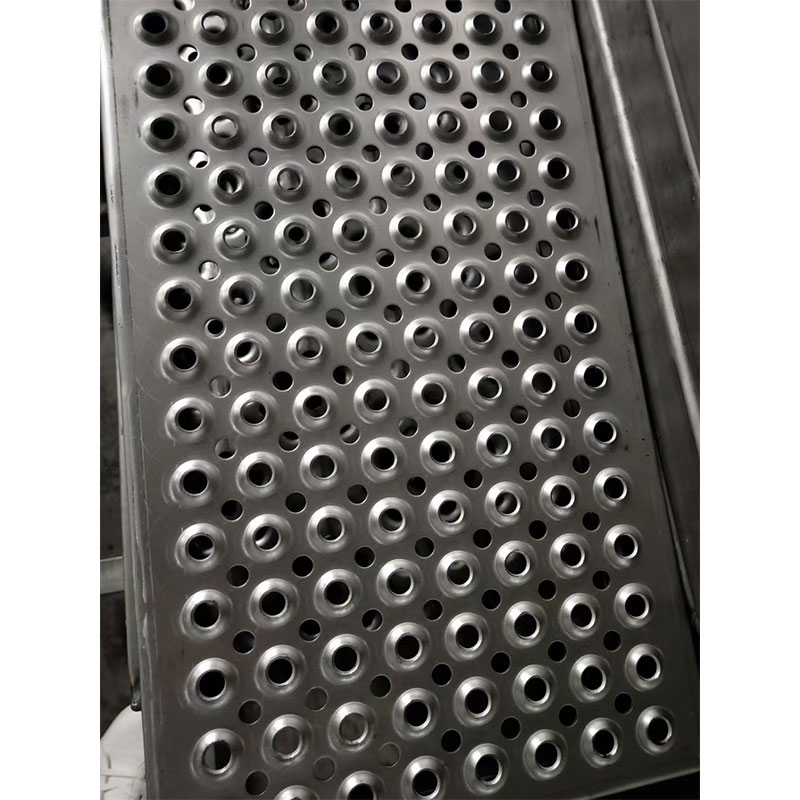
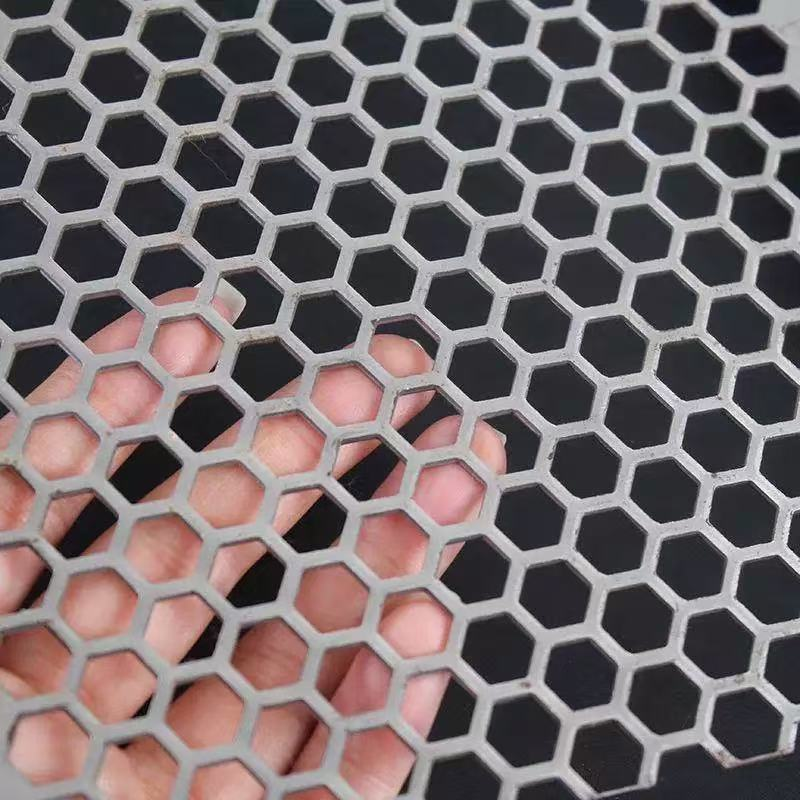
| Диаметр отверстия (ячейки) | Определяет фракцию проходящего материала. Форма отверстия (круг, квадрат, щель) влияет на вероятность заклинивания частиц. | 0.1 мм – 50 мм |
| Толщина листа/проволоки | Влияет на прочность и «живое сечение» (площадь открытых отверстий). Чем толще лист, тем меньше живое сечение при том же шаге. | 0.5 мм – 6.0 мм |
| Материал изготовления | Определяет стойкость к коррозии, износу и температуре. | AISI 304, AISI 316, Hardox 450, Полиуретан |
| Живое сечение (%) | Отношение площади отверстий к общей площади сита. Высокий процент увеличивает производительность. | 30% – 60% |
| Метод соединения | Способ крепления полотна к каркасу или стыковки краев. | Сварка TIG/MIG, фальцовка, болтовое соединение |
| Балансировка | Критично для высокоскоростных роторных установок. Дисбаланс приводит к разрушению подшипниковых узлов. | Допуск биения < 0.2 мм |
Важно отметить, что увеличение прочности (например, за счет использования более толстого листа) часто ведет к снижению пропускной способности. Инженерная задача состоит в поиске оптимального компромисса между ресурсом детали и эффективностью сепарации.
Как выбрать цилиндрическое сито: алгоритм подбора
Ошибка в выборе сита стоит предприятию не только стоимости самой детали, но и простоев линии, которые могут исчисляться сотнями тысяч рублей в час. Следуйте этому алгоритму для минимизации рисков.
Шаг 1. Анализ свойств материала
Определите абразивность, влажность, насыпную плотность и температурный режим продукта. Для абразивных материалов (кварцевый песок, руда) выбирайте стали с повышенной твердостью или полиуретановые вставки. Для влажных материалов избегайте мелких квадратных ячеек, отдавая предпочтение щелевым или круглым отверстиям с конусной раззенковкой.
Шаг 2. Расчет нагрузки и динамики
Учитывайте амплитуду и частоту вибраций вашего оборудования. Стандартные сита рассчитаны на амплитуду до 5 мм. Если ваше оборудование работает в режиме интенсивной вибрации (более 8 мм), требуется усиленный каркас и специальные методы сварки, предотвращающие образование трещин в зонах напряжений.
Шаг 3. Выбор метода перфорации
- Штамповка: Наиболее экономичный вариант для крупных серий и больших диаметров отверстий. Обеспечивает высокую прочность краев отверстий.
- Лазерная резка: Позволяет создавать сложные паттерны и мелкие отверстия с высокой точностью. Края могут требовать дополнительной обработки для снятия заусенцев.
- Тканые сетки: Идеальны для тонкой классификации (менее 1 мм). Менее прочны механически, но обеспечивают максимальное живое сечение.
Шаг 4. Проверка совместимости с оборудованием
Даже миллиметровое отклонение в диаметре цилиндра может привести к невозможности установки или чрезмерному натяжению, которое разорвет сварные швы в первые часы работы. Всегда запрашивайте чертеж с допусками у производителя и сверяйте его с паспортными данными вашего грохота.
Сравнение материалов: сталь против полимеров
Выбор между металлическим и полимерным цилиндрическим ситом является одним из самых частых вопросов при модернизации линий. Рассмотрим сравнительные характеристики.
| Критерий | Нержавеющая сталь (AISI 304/316) | Полиуретан / Резина |
|---|---|---|
| Износостойкость | Высокая, но подвержена абразивному истиранию со временем. | Превосходная для среднеабразивных материалов, гасит удары. |
| Шумопоглощение | Низкое. Высокий уровень шума при работе. | Высокое. Снижает шум оборудования на 10-15 дБ. |
| Забиваемость | Средняя. Требует систем очистки (щетки, воздух). | Низкая благодаря эластичности (эффект самоочищения при вибрации). |
| Температурный лимит | До +400°C (в зависимости от марки). | До +80…100°C. При перегреве теряет упругость. |
| Стоимость | Выше начальная стоимость, но долгий срок службы при правильном подборе. | Часто дешевле, но быстрее изнашивается на острых кромках. |
Инженерный вердикт: Для горячих и остроугольных материалов однозначно выбирайте сталь. Для влажного угля, песка или зерна, где важен низкий шум и отсутствие залипания, полиуретановые цилиндрические сита показывают лучшую экономическую эффективность в краткосрочной перспективе.
Диапазон цен и факторы стоимости в 2026 году
Рынок промышленных сит в 2026 году характеризуется волатильностью цен на сырье (никель, молибден) и логистические услуги. Стоимость цилиндрического сита формируется не только из веса металла, но и из сложности технологических операций.
Что влияет на итоговую цену?
- Сложность геометрии: Конические переходы, нестандартные диаметры или наличие усиливающих ребер жесткости увеличивают стоимость на 20-40% из-за необходимости ручной сварки и сложной вальцовки.
- Точность перфорации: Лазерная резка мелких отверстий (< 2 мм) требует дорогостоящего оборудования и большего времени обработки, чем штамповка крупных ячеек.
- Качество сварных швов: Швы, зачищенные вровень с поверхностью и прошедшие рентген-контроль, стоят дороже, но именно они гарантируют отсутствие трещин при вибрации.
- Объем партии: Единичное изготовление всегда имеет наценку за переналадку станков. Серийное производство позволяет снизить удельную стоимость на 15-25%.
Ориентировочный порядок цен (без учета НДС и доставки):
- Стандартные стальные сита (диаметр до 500 мм): от 15 000 руб./шт.
- Крупногабаритные усиленные сита (диаметр от 1000 мм): от 45 000 руб./шт.
- Прецизионные сита из спецсплавов (Hastelloy, Titanium): цена рассчитывается индивидуально, обычно от 80 000 руб./шт.
Не гонитесь за самой низкой ценой. Дешевые аналоги часто используют сталь низкого сорта с примесями, что приводит к хрупкости сварных швов. Замена сита каждые 2 месяца вместо каждых 6 месяцев обернется убытками от простоев.
Логистика, экспорт и работа с производителем
При заказе цилиндрического сита у производителя важно учитывать логистические риски. Цилиндрические конструкции обладают низким коэффициентом использования пространства при транспортировке (воздушные зазоры внутри и между изделиями).
Для оптимизации затрат на доставку:
- Заказывайте партию, кратную количеству изделий, помещающихся на одну европалету или в контейнер.
- Требуйте использования защитной упаковки (стрейч-пленка + угловые профили), так как деформация кромок цилиндра делает его непригодным к установке.
- Уточняйте сроки изготовления. В 2026 году средний цикл производства нестандартного сита составляет 10-14 рабочих дней. Срочные заказы возможны с наценкой 30-50%.
Если вы планируете экспорт или работу с международными проектами, убедитесь, что производитель предоставляет сертификаты соответствия материалов (Mill Certificate) и проходит аудиты по стандартам ISO 9001. Наличие маркировки EAC обязательно для обращения на рынке ЕАЭС.
Типичные ошибки при выборе и эксплуатации
На основе анализа сервисных обращений за последние 5 лет, мы выделили наиболее частые причины преждевременного выхода цилиндрических сит из строя.
1. Игнорирование направления загрузки
Многие сита имеют конструктивную особенность: зона подачи материала должна быть усилена. Установка сита «наоборот» или без учета точки входа материала приводит к быстрому пробитию стенки в месте удара потока.
2. Неправильное натяжение (для съемных конструкций)
Слишком слабое натяжение вызывает хлопанье полотна о каркас, разрушая металл от усталости. Слишком сильное — создает избыточные напряжения, ведущие к разрыву по сварному шву. Используйте динамометрические ключи и следуйте рекомендациям производителя оборудования по моменту затяжки.
3. Использование абразивных методов очистки
Попытка очистить забитое сито металлической щеткой или скребком царапает поверхность, создавая очаги коррозии и снижая прочность. Рекомендуется использовать пневматическую очистку или мягкие полимерные скребки.
4. Отсутствие ротации запасных частей
Рекомендуется иметь на складе минимум одно сменное цилиндрическое сито. Это позволяет проводить замену во время плановых остановок, а не аварийных ремонтов, и дает время на дефектовку снятого элемента для анализа причин износа.
Рекомендации по покупке и сотрудничеству с поставщиком
Выбор надежного партнера — это половина успеха. На что обращать внимание при переговорах с заводом-изготовителем:
Техническая компетенция. Задайте вопрос: «Как вы компенсируете термические деформации при сварке длинных швов?». Если менеджер или инженер отвечает уклончиво, это тревожный знак. Профессионал расскажет о использовании обратных ступенчатых швов, водяного охлаждения или симметричной сварки.
Наличие собственного производства. Избегайте посредников, если вам нужны нестандартные решения. Прямой контакт с заводом позволяет вносить изменения в чертеж на этапе согласования и контролировать качество сварки.
Гибкость. Способность производителя изготовить опытный образец или провести тестовую просеивку вашего материала на своем оборудовании — огромный плюс. Это снимает вопросы совместимости до заключения контракта.
Пример эталонного производителя: опыт ООО «Производство экранов в Сюйчжоу-Хэнчане»
Для понимания того, каким должен быть современный завод-изготовитель, полезно рассмотреть практики лидеров рынка. Ярким примером вертикально интегрированного предприятия является ООО «Производство экранов в Сюйчжоу-Хэнчане». Расположенное в Экономической и технической зоне города Сюйчжоу, это предприятие с 2000 года специализируется на производстве высококачественных металлических сеток и решетчатых конструкций.
Ключевым преимуществом компании является полный контроль производственного цикла: от входного контроля сырья до финальной сборки. Оснащение завода автоматизированным оборудованием международного уровня и сертификация по стандарту ISO 9001:2000 позволяют гарантировать геометрическую точность изделий, что критически важно для цилиндрических сит, работающих на высоких скоростях вращения.
Компания демонстрирует глубокую отраслевую специализацию, предлагая решения для горнодобывающей, угольной и химической промышленности. Например, их шахтные сетки отличаются повышенной коррозионной стойкостью, а высокочастотные сита успешно применяются для тонкой очистки в пищевой и химической отраслях. Наличие собственной исследовательской команды (R&D) позволяет адаптировать продукцию под специфические условия эксплуатации клиента, а штат квалифицированных сотрудников обеспечивает сопровождение заказа на всех этапах. Такой подход, сочетающий технологическую точность и клиентоориентированность, служит отличным ориентиром при выборе поставщика цилиндрических сит.
Посмотреть полный каталог виброгрохотов и запасных частей
FAQ: Часто задаваемые вопросы о цилиндрических ситах
Какой срок службы у цилиндрического сита?
Срок службы варьируется от 3 месяцев до 2 лет в зависимости от абразивности материала, интенсивности работы (часов в сутки) и правильности подбора марки стали. Для среднеабразивных материалов (зерно, уголь) средний ресурс составляет 6-9 месяцев непрерывной работы.
Можно ли ремонтировать поврежденное цилиндрическое сито?
Локальный ремонт (заварка небольших трещин) возможен, но не рекомендуется для высокоточных процессов. Зона ремонта изменяет геометрию и балансировку цилиндра, что может привести к вибрациям и поломке оборудования. Лучше заменить элемент целиком.
В чем разница между перфорированным листом и тканой сеткой в цилиндре?
Перфорированный лист прочнее и подходит для крупных фракций и тяжелых условий. Тканая сетка обеспечивает более точный отсев мелких частиц (до 0.1 мм), но менее устойчива к ударам и истиранию. Выбор зависит от требуемой фракции.
Как заказать цилиндрическое сито по чертежу?
Отправьте нам чертеж с указанием всех критических размеров, типа материала, толщины листа и размера ячеек. Если чертежа нет, предоставьте фото шильдика оборудования, замеры старого сита и описание материала, который оно обрабатывает. Наши инженеры восстановят геометрию.
Предоставляете ли вы гарантию на продукцию?
Да, мы предоставляем гарантию на отсутствие производственных дефектов (сварка, геометрия) сроком на 12 месяцев. Гарантия не распространяется на естественный абразивный износ при нарушении правил эксплуатации.
Заключение и призыв к действию
Правильно подобранное цилиндрическое сито — это не просто расходный материал, а инструмент повышения эффективности всего производственного цикла. В 2026 году требования к качеству продукции и энергоэффективности оборудования продолжают расти, и экономия на качестве фильтрации становится недопустимой роскошью. Выбирайте решения, основанные на инженерных расчетах, а не на низкой начальной цене.
Наша компания обладает собственным производственным циклом, позволяющим изготавливать цилиндрические сита любой сложности в соответствии с вашими техническими требованиями. Мы предлагаем:
- Бесплатный инженерный аудит вашей текущей ситуации.
- Изготовление образцов для тестирования.
- Полный пакет документации и сертификатов.
- Оперативную доставку по РФ и странам СНГ.
Не ждите аварийной остановки линии. Свяжитесь с нашими техническими специалистами уже сегодня для расчета стоимости и сроков изготовления вашего заказа.
→ Получить коммерческое предложение и консультацию инженера