
Пластины стальные перфорированные от производителя: цены 2026
2026-08-15
- Перфорированные стальные пластины от производителя: актуальные цены и технические решения 2026 года
- Что такое перфорированные стальные пластины и их классификация по ГОСТ
- Технические характеристики и параметры выбора в 2026 году
- Области применения: инженерные кейсы и отраслевые стандарты
- Как выбрать поставщика перфорированных пластин: критерии надежности
- Ценообразование на перфорированные пластины в 2026 году
- Сравнение технологий производства: Штамповка vs Лазер
- Типичные ошибки при заказе и эксплуатации
- FAQ: Часто задаваемые вопросы о перфорированных пластинах
- Логистика и экспортные возможности
- Заключение и рекомендации по закупке
Перфорированные стальные пластины от производителя: актуальные цены и технические решения 2026 года
Пластины стальные перфорированные — это высокоточные металлические листы с регулярной или хаотичной структурой отверстий, изготавливаемые методом штамповки или лазерной резки. В промышленном секторе 2026 года данный продукт является критически важным компонентом для систем фильтрации, архитектурного фасада, шумоизоляции и сортировки сыпучих материалов. Покупка напрямую у завода-изготовителя позволяет снизить конечную стоимость проекта на 15–25% за счет исключения посреднических наценок и оптимизации логистических цепочек.
Ключевая ценность перфорированного листа заключается в сочетании механической прочности базового металла с заданной аэродинамической или гидравлической проницаемостью. Для инженеров-проектировщиков и закупщиков важно понимать, что цена формируется не только весом металла, но и сложностью матрицы, процентом перфорации (коэффициентом открытой площади) и требованиями к точности геометрии отверстий. В условиях волатильности рынка металлопроката в 2026 году, фиксация спецификаций и понимание факторов ценообразования становятся основой эффективного бюджетирования промышленных объектов.
Что такое перфорированные стальные пластины и их классификация по ГОСТ
Перфорированная стальная пластина представляет собой листовой прокат, подвергнутый механическому воздействию для создания сквозных отверстий определенной формы. В отличие от плетеной сетки или решетчатых конструкций, перфорация сохраняет монолитность материала, обеспечивая высокую жесткость конструкции при снижении веса. В российской практике производства и приемки часто ориентируются на стандарты серии ГОСТ, хотя многие современные заводы работают по техническим условиям (ТУ), разработанным под специфические нужды заказчиков.
Основная классификация базируется на трех параметрах: форме отверстия, шаге перфорации и расположении рядов. Понимание этих характеристик необходимо для правильного выбора материала под конкретную задачу. Неправильный подбор шага или диаметра может привести к снижению несущей способности конструкции или неэффективной работе фильтрующего элемента.
Геометрия отверстий и их влияние на функциональность
Форма отверстия определяет не только эстетический вид, но и физические свойства изделия. Рассмотрим основные типы, востребованные в промышленности:
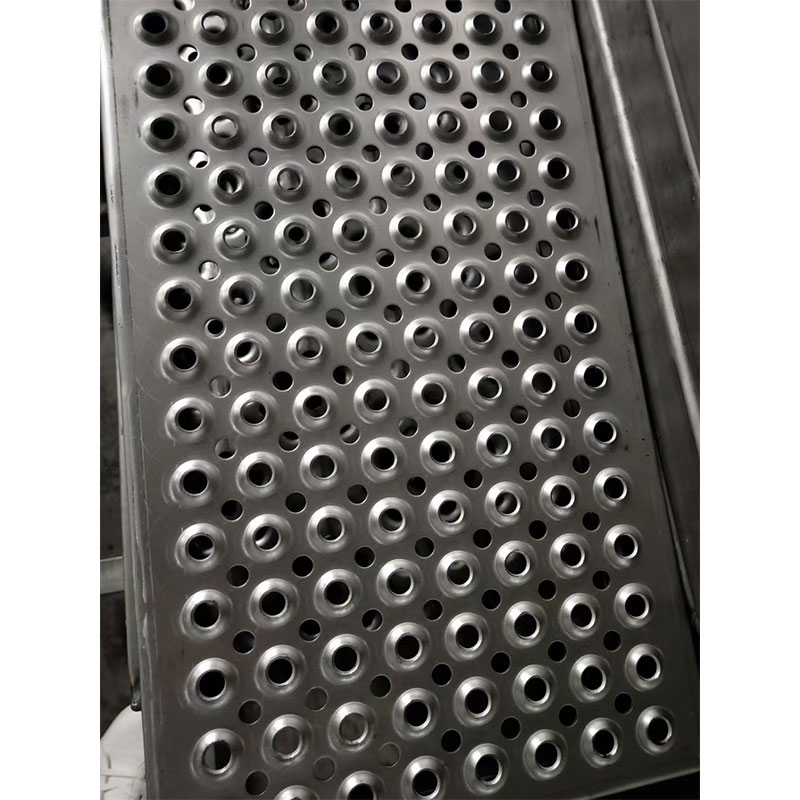
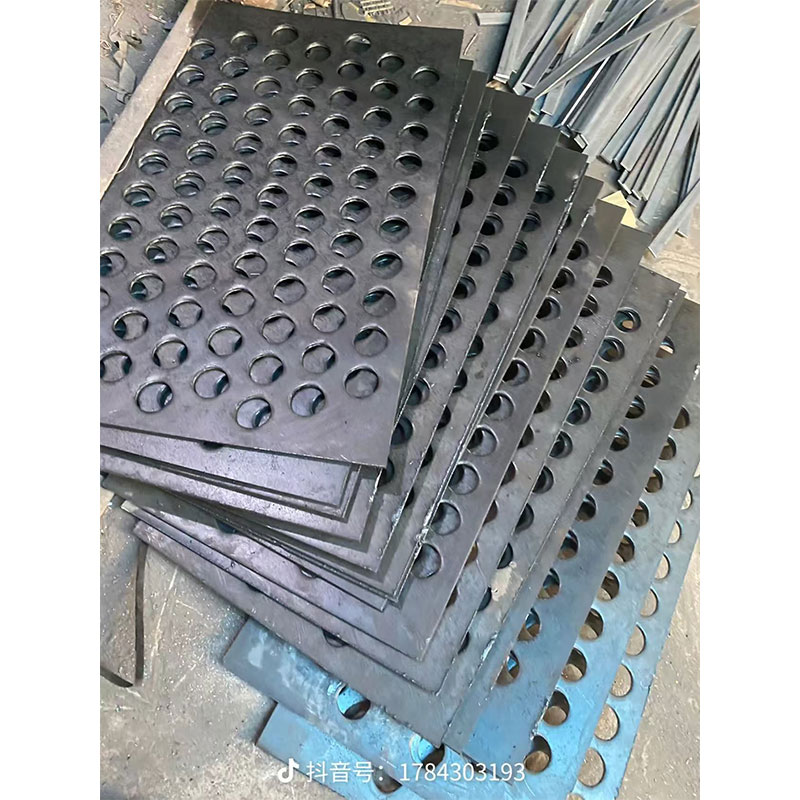
- Круглые отверстия. Наиболее распространенный вариант. Обеспечивают равномерное распределение нагрузок и максимальную прочность листа вокруг отверстия. Используются в фильтрах, грохотах, защитных кожухах и вентиляционных системах. Коэффициент открытой площади для круглой перфорации обычно варьируется от 10% до 45%.
- Квадратные и прямоугольные отверстия. Применяются там, где требуется пропуск крупных частиц или обеспечение высокой обзорности (защитные экраны, ограждения). Важно учитывать, что углы квадратных отверстий являются зонами концентрации напряжений, что снижает общую усталостную прочность листа по сравнению с круглой перфорацией.
- Шлицевые (щелевые) отверстия. Имеют форму узких прорезей. Критически важны для точной сортировки сыпучих материалов (уголь, руда, зерно) и обезвоживания продуктов. Ориентация шлица (вдоль или поперек потока материала) влияет на производительность просеивания.
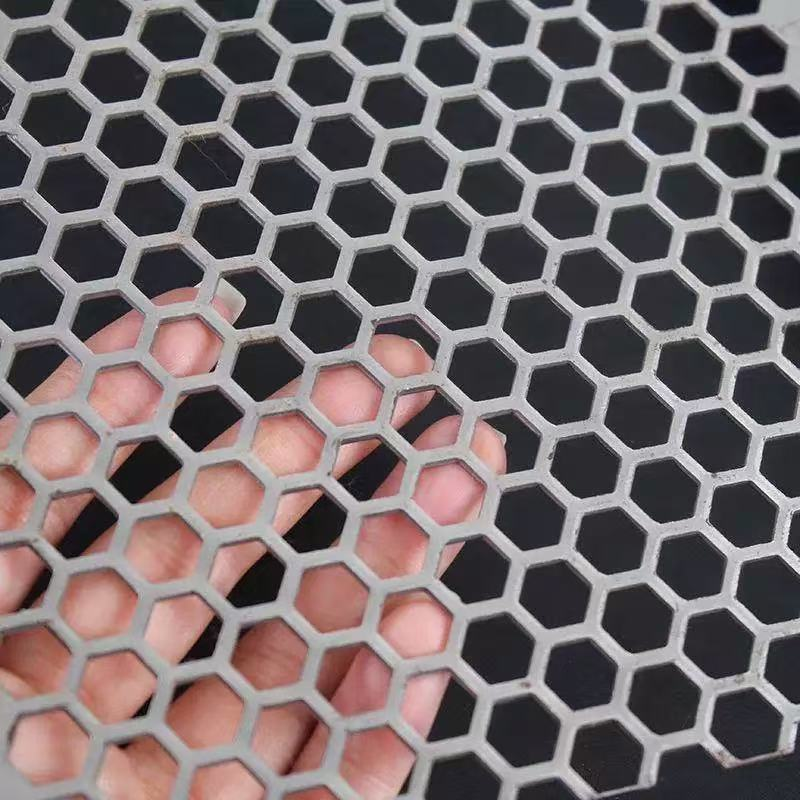
- Декоративные и сложные формы. Шестиугольники, овалы, звездочки или индивидуальные паттерны. Используются преимущественно в архитектуре и дизайне интерьеров. Требуют более дорогостоящих матриц и тщательного контроля качества.
Расположение отверстий: прямое и шахматное
Шаг перфорации (расстояние между центрами соседних отверстий) и схема их расположения напрямую влияют на жесткость листа. При прямом расположении (квадратная сетка) отверстия находятся строго друг над другом. Такая схема проще в производстве, но создает линии ослабления материала.
Шахматное (треугольное) расположение является стандартом для большинства промышленных применений. Оно обеспечивает более равномерное распределение механических нагрузок и позволяет достичь большего процента открытой площади при сохранении прочности перемычек между отверстиями. При заказе пластин стальных перфорированных всегда уточняйте схему расположения, так как это влияет на расчет несущей способности конструкции.
Технические характеристики и параметры выбора в 2026 году
При формировании технического задания на поставку перфорированных листов необходимо учитывать ряд физических и геометрических параметров. Ошибки на этапе проектирования ведут к браку при монтаже или преждевременному выходу оборудования из строя. Ниже приведены ключевые характеристики, которые определяют качество и применимость продукции.
| Параметр | Описание и влияние на эксплуатацию | Типичные значения |
|---|---|---|
| Толщина листа (S) | Определяет прочность и вес. Слишком тонкий лист может деформироваться при вибрации; слишком толстый — увеличивает нагрузку на несущие конструкции. | 0.5 мм – 10 мм (для спецзадач до 20 мм) |
| Диаметр отверстия (d) | Размер пропускаемого фракционного материала или потока воздуха/жидкости. | От 1 мм до 50 мм |
| Шаг перфорации (t) | Расстояние между центрами отверстий. Отношение t/d определяет прочность перемычки. Минимальный шаг обычно равен 1.5–2 диаметрам отверстия. | Зависит от диаметра (обычно 2d – 5d) |
| Коэффициент перфорации (K) | Процент площади отверстий к общей площади листа. Влияет на пропускную способность и свето-/воздухопроницаемость. | 10% – 60% |
| Марка стали | Определяет коррозионную стойкость, свариваемость и предел текучести. | Ст3сп, 08Х18Н10 (нерж.), Al, Cu |
| Поля (неперфорированные края) | Необходимы для крепления листа (сварка, болты, заклепки). Отсутствие полей усложняет монтаж. | 10 мм – 50 мм |
Материалы изготовления: от черной стали до сплавов
Выбор материала диктуется условиями эксплуатации. В 2026 году наблюдается рост спроса на коррозионностойкие решения даже в бюджетном сегменте, что связано с удлинением требуемых сроков службы оборудования.
- Углеродистая сталь (Ст3, 08кп). Самый экономичный вариант. Подходит для внутренних работ, сухих помещений или конструкций, подлежащих последующей покраске или порошковому покрытию. Требует защиты от влаги.
- Нержавеющая сталь (AISI 304, 316L / аналоги 08Х18Н10, 10Х17Н13М2Т). Стандарт для пищевой промышленности, химической отрасли, фармацевтики и агрессивных сред. Марка 316L предпочтительна для морских условий или контакта с хлоридами. Цена таких пластин стальных перфорированных значительно выше, но срок службы исчисляется десятилетиями без обслуживания.
- Алюминий и его сплавы. Легкие, устойчивые к атмосферной коррозии, легко обрабатываются. Идеальны для фасадных систем, потолков и декоративных элементов, где важен малый вес.
- Латунь и медь. Используются в специфических архитектурных проектах и теплообменниках. Обладают антибактериальными свойствами и уникальной эстетикой, которая со временем покрывается патиной.
Области применения: инженерные кейсы и отраслевые стандарты
Универсальность перфорированного металла позволяет использовать его в десятках отраслей. Однако требования к продукту кардинально различаются в зависимости от сферы. Рассмотрим детально три ключевых сектора, где качество перфорации критично для технологического процесса.
1. Горнодобывающая промышленность и агрегатное дробление
В этой отрасли перфорированные пластины работают в экстремальных условиях абразивного износа и ударных нагрузок. Они устанавливаются на грохотах (вибрационных ситах) для разделения руды, угля, щебня по фракциям.
Инженерный кейс: На обогатительной фабрике внедрение пластин из износостойкой стали Hardox с перфорацией типа “шлиц” позволило увеличить межремонтный интервал с 400 до 1200 часов. Ключевым фактором стало не просто увеличение толщины листа, а оптимизация направления шлицев перпендикулярно потоку материала, что предотвратило заклинивание камней.
Здесь важны:
- Высокая твердость поверхности.
- Точность соблюдения шага для гарантии размера фракции на выходе.
- Наличие усиленных ребер жесткости или профильной основы.
2. Архитектура и фасадные системы (Вентилируемые фасады)
Перфорированные панели из алюминия или композитных материалов стали трендом современной урбанистики. Они позволяют создавать “дышащие” оболочки зданий, защищающие от солнца, но пропускающие воздух.
Экономический аспект: Использование перфорации с коэффициентом 30-40% снижает ветровую нагрузку на фасад на треть по сравнению со сплошным листом. Это позволяет удешевить подконструкцию (каркас) здания. В 2026 году популярны крупноформатные панели (до 1.5 х 3 метра) с микроперфорацией, создающей эффект полупрозрачности при внутреннем освещении ночью.
3. Пищевая и химическая промышленность (Фильтрация)
Здесь применяются перфорированные трубы и листы из нержавеющей стали AISI 316. Они служат основой для фильтрующих элементов, центрифуг и сушильных барабанов.
Требования:
- Идеальная гладкость кромок отверстий (отсутствие заусенцев), чтобы не повреждать фильтровальную ткань или мембрану.
- Полная гигиеничность: отсутствие зон, где могут скапливаться бактерии.
- Сертификация материалов (контакт с пищевыми продуктами).
Как выбрать поставщика перфорированных пластин: критерии надежности
Рынок металлообработки насыщен предложениями, но качество продукции варьируется от гаражных мастерских до высокотехнологичных заводов. Выбор неправильного партнера может привести к срыву сроков проекта и скрытым дефектам продукции. При поиске производителя пластин стальных перфорированных обратите внимание на следующие аспекты.
Пример эталонного производителя: опыт ООО «Производство экранов в Сюйчжоу-Хэнчане»
Для понимания того, какие стандарты должны задавать тон на рынке, целесообразно рассмотреть пример предприятия с многолетней историей и узкой специализацией. ООО «Производство экранов в Сюйчжоу-Хэнчане», основанное в 2000 году в Экономической и технической зоне города Сюйчжоу, демонстрирует подход, ориентированный на высокие стандарты качества и технологическую точность.
За более чем двадцатилетнюю историю компания укрепилась как надежный производитель металлических сеток и решетчатых конструкций, включая перфорированные стальные пластины. Их производственная база оснащена автоматизированным оборудованием международного уровня, а все этапы — от входного контроля сырья до упаковки — проходят в строго контролируемых условиях. Сертификация по ISO 9001:2000 подтверждает устойчивость системы управления качеством, что особенно важно для сложных проектов в горнодобывающей, угольной и химической отраслях.
Ключевым преимуществом такого подхода является наличие собственной исследовательской команды, которая адаптирует продукцию под специфические эксплуатационные условия. Например, для угольной промышленности разрабатываются пластинчатые сетки с точными прорезями для фракционной сортировки, а для химических процессов — высокочастотные сетки для тонкой очистки. Этот опыт показывает, что выбор поставщика должен базироваться не только на цене, но и на наличии вертикально интегрированного цикла производства и способности предлагать инженерные решения, а не просто товар.
Технологическое оснащение завода
Способ производства определяет точность и экономику партии:
- Механическая пробивка (штамповка). Самый быстрый и дешевый метод для больших тиражей. Требует изготовления дорогостоящей матрицы. Целесообразен при объемах от 500-1000 кг одного вида продукции. Обеспечивает высокую скорость, но имеет ограничения по минимальному шагу и толщине листа.
- Лазерная резка. Идеальна для мелких серий, сложных рисунков и толстых листов (более 6-8 мм). Не требует матриц, высокая гибкость смены макета. Кромка отверстия чище, но скорость ниже, а стоимость выше из-за расхода газа и электроэнергии. Лазер также оставляет термический след, который может потребовать дополнительной очистки для некоторых применений.
- Гидроабразивная резка. Используется редко, только для термочувствительных сплавов или очень толстых плит. Дорого и медленно.
Совет эксперта: Если вам нужна стандартная круглая перфорация на листе до 3 мм толщиной тиражом в несколько тонн — выбирайте штамповку. Если нужен уникальный дизайн или партия 50 листов — лазер будет выгоднее, несмотря на более высокую цену за квадратный метр, из-за отсутствия затрат на инструмент.
Контроль качества и соответствие стандартам
Надежный производитель обязан предоставлять паспорт качества на каждую партию. Проверьте наличие следующих документов и практик:
- Сертификаты на исходный металлопрокат (подтверждение марки стали).
- Протоколы входного контроля геометрии (выборочные замеры шага и диаметра штангенциркулем или оптическим сканером).
- Возможность предоставления образцов перед запуском основной партии.
Логистика и упаковка
Перфорированные листы, особенно тонкие, склонны к деформации при транспортировке. Профессиональный завод упаковывает продукцию на деревянные поддоны, используя прокладки между листами и стяжные ремни. Уточните условия отгрузки: самовывоз или доставка до объекта. Наличие собственного автопарка или контрактов с надежными ТК снижает риск повреждения груза.
Ценообразование на перфорированные пластины в 2026 году
Стоимость пластин стальных перфорированных не является статичной величиной. Она складывается из нескольких компонентов, понимание которых поможет вам обоснованно торговаться с поставщиками и планировать бюджет.
Факторы, влияющие на цену
- Биржевая стоимость металла. Базируется на ценах Лондонской биржи металлов (LME) или внутренних российских индексах. Это “живая” часть цены, которая меняется еженедельно.
- Процент отходов (брака и обреза). При перфорации часть металла превращается в стружку/отходы. Чем выше коэффициент перфорации (больше дырок), тем больше металла уходит в отход. Однако, иногда отходы можно сдать как лом, что частично компенсирует затраты.
- Сложность матрицы/программы. Мелкие отверстия требуют больше ходов пресса или времени лазера на единицу площади, чем крупные. Шаг перфорации также важен: меньший шаг = больше отверстий = дольше работа.
- Объем заказа. Крупные партии амортизируют стоимость настройки оборудования и изготовления матриц. Для лазера объем менее критичен, но время станка все равно тарифицируется.
- Дополнительные операции. Вальцовка, гибка, сварка, порошковая покраска, гальваника. Каждая операция добавляет свою маржу.
Ориентировочный диапазон цен (аналитика 2026)
Ниже приведены усредненные рыночные показатели для стандартной перфорации (круг, шахматный порядок) из стали Ст3. Цены указаны за квадратный метр готовой продукции без учета НДС и доставки. Обратите внимание, что цены на нержавеющую сталь будут в 3-5 раз выше.
| Толщина листа (мм) | Диаметр отв. / Шаг (мм) | Цена за м² (руб., ориентир) | Примечание |
|---|---|---|---|
| 0.5 – 0.8 | 2 / 4 | 800 – 1200 | Высокая трудоемкость, риск деформации |
| 1.0 – 1.5 | 3 / 6 | 1100 – 1600 | Самый массовый сегмент |
| 2.0 – 3.0 | 5 / 10 | 1500 – 2200 | Высокая прочность, хорошее соотношение цена/качество |
| 4.0 – 6.0 | 10 / 20 | 2500 – 3500 | Часто выполняется на лазере при малых тиражах |
Важно: Данные цены являются оценочными. Для получения точного коммерческого предложения необходимо отправить чертеж или спецификацию производителю. Рынок 2026 года характеризуется высокой волатильностью цен на энергоносители и логистику, поэтому сроки действия котировок могут быть сокращены до 3-5 дней.
Сравнение технологий производства: Штамповка vs Лазер
Для принятия взвешенного решения о способе заказа, сравним две основные технологии производства перфорированных пластин. Этот выбор влияет не только на цену, но и на сроки и качество кромки.
| Критерий | Механическая штамповка | Лазерная резка |
|---|---|---|
| Производительность | Очень высокая (сотни ударов в минуту) | Средняя/Низкая (зависит от толщины и плотности) |
| Подготовка (Setup) | Дорогая и долгая (изготовление матрицы 2-4 недели) | Быстрая (загрузка CAD-файла, несколько минут) |
| Минимальная партия | Экономически целесообразна от 500-1000 кг | От 1 листа |
| Точность геометрии | Высокая, но возможен износ матрицы со временем | Исключительно высокая, стабильна от первого до последнего листа |
| Качество кромки | Естественный обрыв металла, возможны заусенцы с обратной стороны | Гладкий рез, минимальные заусенцы, термическая зона влияния |
| Гибкость дизайна | Низкая (смена рисунка = новая матрица) | Максимальная (любой векторный рисунок) |
| Стоимость для крупных партий | Низкая | Высокая |
Рекомендация: Для серийного производства стандартных фильтров или ограждений выбирайте штамповку. Для прототипирования, архитектурных проектов с уникальным паттерном или ремонта оборудования (где нужно 2-3 листа) используйте лазерную резку.
Типичные ошибки при заказе и эксплуатации
Опыт работы с промышленными клиентами показывает, что большинство проблем возникает не из-за брака завода, а из-за ошибок в техническом задании или монтаже. Избегайте следующих ловушек:
- Игнорирование направления перфорации при гибке. Если лист с перфорацией подлежит гибке, направление отверстий относительно линии сгиба критично. Гибка вдоль рядов отверстий может привести к растрескиванию перемычек. Необходимо закладывать больший радиус гиба или менять ориентацию листа.
- Неверный расчет нагрузки на крепление. Перфорированный лист слабее сплошного. Использование тех же точек крепления, что и для монолитного листа, может привести к вырыванию крепежа. Требуется увеличение количества точек фиксации или использование прижимных планок.
- Заказ без учета “полей”. Часто заказчики просят перфорацию “от края до края”. Это делает невозможным аккуратное крепление листа без специальных рам. Всегда оставляйте непросеченные поля шириной минимум 15-20 мм, если иное не предусмотрено конструкцией рамки.
- Неучет температурного расширения. Для фасадных систем из алюминия или длинных металлических конструкций необходимо предусматривать компенсационные зазоры. Перфорация немного меняет коэффициент теплового расширения, но им нельзя пренебрегать на длинах более 3 метров.
FAQ: Часто задаваемые вопросы о перфорированных пластинах
В этом разделе собраны ответы на технические и коммерческие вопросы, которые чаще всего задают наши клиенты в 2026 году.
Какой минимальный диаметр отверстия можно сделать?
Для механической штамповки минимальный диаметр обычно равен толщине листа (d ≥ S). Для тонких листов (0.5 мм) возможно отверстие 0.3-0.4 мм. Лазерная резка позволяет делать отверстия от 0.1 мм, но экономически оправдано от 0.5 мм. Соотношение диаметра к толщине критично для срока службы инструмента.
Можно ли заказать перфорированные пластины нестандартного размера?
Да, большинство современных производителей режут листы в размер заказчика. Однако стоит помнить, что стандартные размеры сырья (например, 1250х2500 мм или 1500х3000 мм) позволяют минимизировать отходы. Нестандартный крой может увеличить стоимость за счет большего процента обрезков.
Влияет ли перфорация на коррозионную стойкость?
Да, косвенно. Края отверстий имеют нарушенный защитный слой (окалину, цинк). Для оцинкованной стали места реза являются зонами риска. Рекомендуется обработка краев антикоррозийными составами или использование нержавеющей стали, где структура однородна по всему объему.
Как рассчитать вес перфорированного листа?
Вес перфорированного листа меньше веса сплошного. Формула: W_perf = W_solid * (1 – K/100), где K — коэффициент перфорации (процент площади отверстий). Также нужно добавить вес непросеченных полей. Точный вес лучше запрашивать у производителя, так как он зависит от конкретной матрицы.
Существуют ли ограничения по толщине листа для перфорации?
Теоретически нет, но экономически штамповка листов толще 10-12 мм становится крайне дорогой из-за необходимости мощного прессового оборудования. Для толстых плит (20-50 мм) обычно применяется сверление или гидроабразивная резка, либо лазер на мощных установках (6-10 кВт).
Логистика и экспортные возможности
В 2026 году логистика играет ключевую роль в финальной цене продукта. При заказе пластин стальных перфорированных учитывайте следующие моменты:
- Упаковка. Листы должны быть строго выровнены и закреплены на деревянных поддонах. Использование стрейч-пленки недостаточно для защиты от влаги при длительном хранении на открытом воздухе — требуется влагобарьерная пленка или бумага VCI.
- Транспортировка. Запрещена перевозка навалом. Только горизонтальное положение. Перегибы листов недопустимы и являются неустранимым браком.
- Экспорт. При поставках в страны СНГ, Азии или Ближнего Востока производитель должен обеспечивать оформление всех необходимых сертификатов происхождения (СТ-1) и соответствия техническим регламентам. Проверьте наличие у завода опыта таможенной очистки.
Заключение и рекомендации по закупке
Выбор качественных пластин стальных перфорированных — это инвестиция в долговечность вашего оборудования или архитектурного объекта. В 2026 году рынок предлагает широкие возможности как для бюджетных решений из черной стали, так и для высокотехнологичных изделий из спецсплавов. Ключ к успеху — четкое техническое задание, понимание различий между технологиями производства и партнерство с проверенным заводом-изготовителем, способным обеспечить стабильное качество и соблюдение сроков.
Не экономьте на этапе проектирования. Консультация с инженерами завода на ранней стадии поможет избежать дорогостоящих ошибок при монтаже и эксплуатации. Помните, что самая дешевая пластина может оказаться самой дорогой в пересчете на срок службы и затраты на замену.
Для расчета стоимости вашего проекта, получения образцов или консультации по выбору оптимальной матрицы перфорации, свяжитесь с нашими специалистами. Мы обеспечиваем полный цикл производства: от разработки чертежа до доставки готовой продукции на ваш объект.
Готовы оформить заказ?
Отправьте нам чертеж или опишите задачу. Мы подготовим коммерческое предложение с расчетом веса, сроков и стоимости в течение 24 часов.
→ Получить расчет стоимости перфорированных пластин
→ Скачать каталог стандартных матриц (PDF)