
Решетка из горячеоцинкованной стали от производителя: цены 2026
2026-08-04
- Решетка из горячеоцинкованной стали: цены 2026 и технические стандарты от производителя
- Технология производства и стандарты качества в 2026 году
- Классификация и типы решетчатых настилов
- Диапазон цен на решетку из горячеоцинкованной стали в 2026 году
- Инженерный расчет и выбор характеристик
- Сравнение материалов: Почему горячее цинкование выигрывает
- Применение в отраслях: Реальные кейсы 2026
- Логистика, монтаж и типичные ошибки
- Как выбрать надежного поставщика в 2026 году
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Решетка из горячеоцинкованной стали: цены 2026 и технические стандарты от производителя
Решетка из горячеоцинкованной стали — это несущая конструкция, изготовленная методом прессования или сварки перпендикулярных полос металла с последующим погружением в расплав цинка при температуре 450–460°C. В 2026 году данный материал остается индустриальным стандартом для настилов полов, площадок обслуживания, лестничных ступеней и ограждений в агрессивных средах. Ключевое преимущество — срок службы до 50 лет без дополнительного антикоррозийного обслуживания, что снижает совокупную стоимость владения (TCO) промышленных объектов на 30-40% по сравнению с черным металлом или порошковой окраской.
Для инженеров-проектировщиков и закупщиков критически важно понимать не только базовую цену за квадратный метр, но и влияние толщины цинкового покрытия (микрон), марки стали (Ст3сп, 09Г2С) и типа ячеек на несущую способность. В условиях волатильности цен на металл в 2026 году, прямые поставки от производителя позволяют фиксировать стоимость и гарантировать соответствие ГОСТ 32538-2015 (технические требования к решетчатым настилам) и ISO 1461. Данная статья предоставляет исчерпывающий анализ рынка, методику расчета нагрузок и рекомендации по выбору поставщика для минимизации рисков при крупных инфраструктурных проектах.
Технология производства и стандарты качества в 2026 году
Процесс создания качественного настила начинается с выбора сырья. В 2026 году ведущие российские производители перешли на использование высокопрочных сталей с низким содержанием углерода, что улучшает свариваемость и пластичность конечного продукта. Решетка из горячеоцинкованной стали проходит несколько этапов трансформации, каждый из которых контролируется лабораторией качества.
Этапы производственного цикла
- Резка и штамповка несущих полос. Листовой прокат нарезается на полосы заданной ширины (обычно 25, 30, 40 мм). На этом этапе формируются пазы для соединения с поперечными прутками. Точность шага пазов определяет геометрию всей конструкции.
- Сборка и сварка. Поперечные прутки (круглый прокат или полоса меньшего сечения) вставляются в пазы несущих полос. Используется контактная сварка под давлением. В 2026 году автоматизированные линии обеспечивают силу сварного соединения, превышающую прочность самого металла на разрыв, что исключает расхождение ячеек при динамических нагрузках.
- Подготовка поверхности (травление). Перед цинкованием изделия проходят через ванны с соляной кислотой для удаления окалины, ржавчины и жировых загрязнений. Чистота поверхности — залог адгезии цинка.
- Горячее цинкование. Изделия погружаются в ванну с расплавленным цинком. Происходит диффузия железа и цинка, образуя интерметаллические слои. Толщина покрытия регламентируется и обычно составляет 60–90 мкм для внутренних помещений и до 100–120 мкм для уличных конструкций.
- Контроль и упаковка. Проверка толщины слоя ультразвуковым толщиномером, визуальный осмотр на наличие непрокрасов. Упаковка в стальные ленты предотвращает деформацию при транспортировке.
Важно отметить, что качество цинкования напрямую зависит от химического состава стали. Стали с высоким содержанием кремния (более 0.04%) могут давать утолщенный, хрупкий слой цинка, склонный к отслаиванию. Опытные производители корректируют температуру ванны и время выдержки индивидуально для каждой партии стали, чтобы нивелировать эффект Санделина.
Классификация и типы решетчатых настилов
Выбор типа решетки диктуется условиями эксплуатации. Неправильный выбор приводит либо к перерасходу бюджета (избыточная прочность), либо к аварийным ситуациям (недостаточная несущая способность).
1. Прессованные решетки (Press-Locked)
Несущие и поперечные полосы соединяются методом вдавливания друг в друга под высоким давлением без применения сварки. Затем вся конструкция оцинковывается.
- Преимущества: Высокая эстетика, гладкая поверхность, отсутствие сварных швов, которые могут стать очагами коррозии.
- Применение: Архитектурные объекты, фасады, экраны, пешеходные зоны с умеренной нагрузкой.
- Ограничение: Менее устойчивы к ударным точечным нагрузкам по сравнению со сварными аналогами.
2. Сварные решетки (Welded)
Наиболее распространенный тип в тяжелой промышленности. Несущие полосы и поперечные прутки (круглого или квадратного сечения) свариваются на автоматических линиях.
- Преимущества: Максимальная жесткость, способность выдерживать движение тяжелой техники (погрузчики, катки), высокая ремонтопригодность.
- Применение: Нефтегазовая отрасль, энергетика, машиностроение, платформы для оборудования.
- Особенность 2026 года: Рост популярности гибридных конструкций, где несущая полоса усилена ребрами жесткости.
3. Решетки с зубчатыми несущими полосами (Serrated)
Верхняя грань несущей полосы имеет насечки (зубья).
- Цель: Противоскользящий эффект.
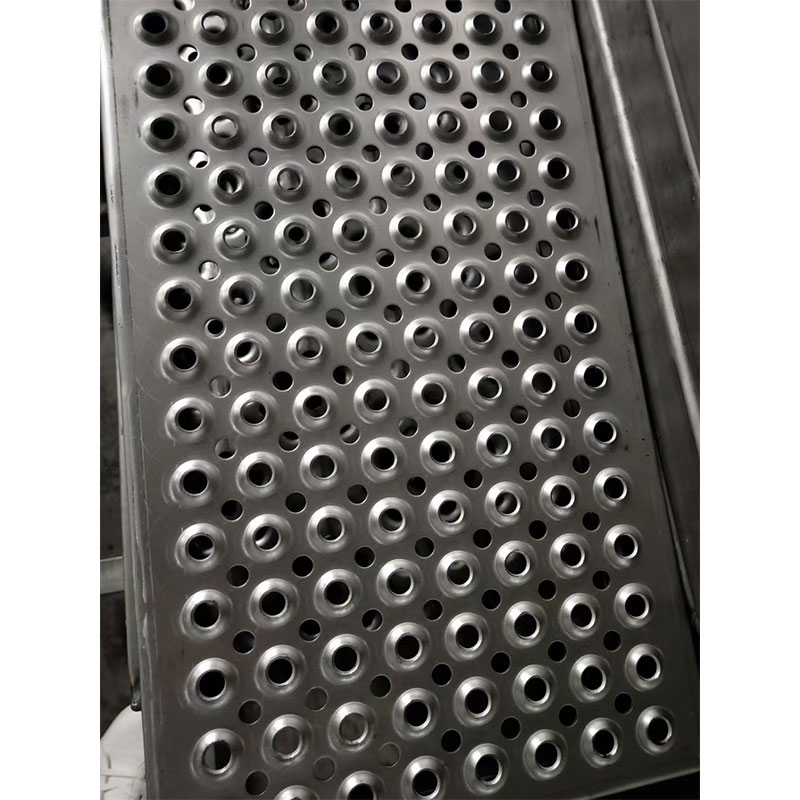
- Сценарий использования: Площадки с постоянным присутствием воды, масел, жиров (пищевая промышленность, рыбные порты, нефтяные вышки). В 2026 году требования охраны труда ужесточились, делая этот тип обязательным для наружных переходов в климатических зонах с частыми осадками.
Диапазон цен на решетку из горячеоцинкованной стали в 2026 году
Стоимость формирования бюджета проекта требует понимания структуры ценообразования. Цена на решетку из горячеоцинкованной стали не является статичной и привязана к биржевым котировкам на черный металл и цинк, а также к энергозатратам на производство.
Ниже приведены ориентировочные рыночные диапазоны цен на 2026 год за 1 м² готового изделия (без учета НДС и логистики). Данные усреднены по крупнейшим промышленным регионам РФ.
| Тип решетки | Размер ячейки (мм) | Высота несущей полосы (мм) | Цена за м² (RUB) | Целевое применение |
|---|---|---|---|---|
| Сварная (стандарт) | 33×33 | 25 | 2 800 – 3 400 | Пешеходные галереи, легкие площадки |
| Сварная (усиленная) | 33×33 | 30 | 3 600 – 4 200 | Промышленные полы, склады |
| Сварная (тяжелая) | 33×33 | 40-50 | 5 500 – 7 200 | Проезд техники, тяжелое оборудование |
| Прессованная | 30×10 / 30×30 | 25 | 4 100 – 5 000 | Архитектура, фасады, дизайн |
| Зубчатая (анти slip) | 33×33 | 30 | 4 500 – 5 300 | Внешние эстакады, нефтебазы |
Что влияет на итоговую стоимость?
Помимо базовых параметров, на цену влияют следующие факторы, которые часто упускаются из виду при первичном запросе коммерческого предложения:
- Объем заказа. Производство мелких партий (до 50 м²) требует переналадки оборудования, что увеличивает удельную стоимость на 15-20%. Оптимальная партия для получения заводской цены — от 200 м².
- Сложность раскроя. Стандартные прямоугольные панели стоят дешевле. Вырезы под колонны, люки, кабельные трассы требуют ручной доработки и увеличивают трудоемкость.
- Марка стали. Использование коррозионностойких сталей (например, 09Г2С для северных исполнений) дороже обычной Ст3 на 10-15%, но оправдано при температурах ниже -40°C.
- Логистика. Решетка — тяжелый груз. Доставка в удаленные регионы может составлять до 30% от стоимости товара. Оптимизация загрузки транспорта (плотная укладка) критична.
Инженерный расчет и выбор характеристик
Выбор решетки из горячеоцинкованной стали должен базироваться на инженерном расчете, а не на интуиции. Ошибка в выборе высоты профиля или шага несущих полос может привести к прогибу настила, который ощущается человеком как “зыбкость” пола, что вызывает дискомфорт и считается нарушением норм эргономики.
Ключевые параметры для спецификации
При заказе необходимо четко определять следующие переменные:
- Шаг несущих полос (A). Расстояние между центрами главных полос. Стандарты: 30 мм, 40 мм, 60 мм. Чем меньше шаг, тем выше нагрузка, но больше вес и цена.
- Шаг поперечных прутков (B). Обычно равен шагу несущих или кратен ему (30, 50, 100 мм). Влияет на распределение нагрузки и безопасность прохождения каблуков или колес.
- Высота несущей полосы (H). Основной параметр жесткости. Для пешеходных нагрузок достаточно 25 мм. Для нагрузок от погрузчиков требуется минимум 40-50 мм.
- Толщина металла. До цинкования и после. Важно указывать толщину до цинкования в спецификации, так как слой цинка добавляет 60-100 мкм.
Расчет допустимой нагрузки
Нагрузка рассчитывается исходя из предельного прогиба. Согласно строительным нормам, прогиб не должен превышать 1/200 длины пролета для общих случаев и 1/400 для чувствительного оборудования.
Пример инженерного суждения: Если вы проектируете площадку обслуживания насоса с пролетом 1 метр, использование решетки высотой 25 мм с шагом 33х33 мм будет избыточным по прочности, но оптимальным по весу. Однако, если пролет увеличивается до 2 метров без промежуточных опор, та же решетка прогнется под весом человека. Здесь потребуется высота 40 мм или установка дополнительной балки жесткости.
Мы рекомендуем всегда запрашивать у производителя диаграммы нагрузок (Load Tables) для конкретных профилей. Эти таблицы показывают зависимость безопасной нагрузки (кг/м²) от длины пролета.
Сравнение материалов: Почему горячее цинкование выигрывает
В 2026 году на рынке присутствуют альтернативы: нержавеющая сталь, алюминий, композиты (GRP) и окрашенный черный металл. Сравним их с горячеоцинкованной сталью для промышленных применений.
| Параметр | Горячее цинкование (Сталь) | Нержавеющая сталь (AISI 304/316) | Алюминий | Композит (GRP) |
|---|---|---|---|---|
| Стоимость | Низкая / Средняя | Высокая (в 3-5 раз дороже) | Средняя / Высокая | Средняя |
| Несущая способность | Очень высокая | Высокая | Низкая (требует большего сечения) | Низкая |
| Коррозионная стойкость | Отличная (атмосфера, вода) | Идеальная (химия, море) | Хорошая (окисляется) | Абсолютная (химия) |
| Температурный режим | до +450°C | до +600°C | до +150°C (теряет прочность) | до +60°C (деформируется) |
| Пожаробезопасность | Не горит | Не горит | Плавится | Поддерживает горение (зависит от смолы) |
Вывод: Для большинства задач общего машиностроения, энергетики и гражданского строительства горячеоцинкованная сталь является безальтернативным лидером по соотношению цена/прочность/долговечность. Нержавейка нужна только в пищевой или химической промышленности с агрессивными кислотами. Алюминий актуален там, где критичен вес (судостроение, вертолетные площадки). Композиты — узкая ниша для электроизоляционных свойств.
Применение в отраслях: Реальные кейсы 2026
Понимание специфики отрасли помогает выбрать правильную конфигурацию решетки. Рассмотрим два типичных сценария.
Кейс 1: Нефтегазовый терминал (Северное исполнение)
Задача: Обустройство переходных мостиков над резервуарами хранения.
Условия: Температура до -50°C, высокая влажность, риск обледенения, воздействие углеводородов.
Решение: Сварная решетка из стали 09Г2С, горячее цинкование с толщиной слоя не менее 80 мкм. Несущие полосы — зубчатые (серрейтор) для исключения скольжения.
Инженерное обоснование: Обычная Ст3 становится хрупкой при -50°C. Сталь 09Г2С сохраняет вязкость. Зубчатая поверхность обеспечивает сцепление подошвы даже при наличии ледяной корки. Цинковое покрытие защищает от атмосферной коррозии в течение 40+ лет без покраски, что критично для труднодоступных высотных конструкций.
Кейс 2: Пищевой завод (Высокая гигиена)
Задача: Полы в цеху мойки оборудования.
Условия: Постоянное воздействие горячей воды (80°C), моющих щелочных средств, органических остатков.
Решение: Прессованная решетка из нержавеющей стали AISI 304 (или оцинкованная с полимерным покрытием, если бюджет ограничен, но риск коррозии выше).
Инженерное обоснование: В данном случае горячее цинкование может быть недостаточным из-за постоянного воздействия агрессивной химии и высоких температур, которые ускоряют вымывание цинка. Однако, если выбирается оцинкованный вариант, рекомендуется использовать решетку с крупными ячейками (50х50 мм) для свободного стока воды и легкой очистки струей высокого давления. Гладкие поверхности прессованной решетки легче мыть, чем сварные узлы, где скапливается грязь.
Логистика, монтаж и типичные ошибки
Даже идеально произведенная решетка может быть бракована на этапе монтажа. Опыт показывает, что 60% рекламаций связаны не с качеством металла, а с ошибками проектирования и установки.
Правила монтажа
- Крепление. Решетка должна быть жестко закреплена к несущему каркасу. Используются специальные прижимные пластины (клипсы) с болтами М8 или М10. Сварка решетки к каркасу допускается только в исключительных случаях и требует восстановления цинкового покрытия в месте шва (холодное цинкование).
- Зазоры. Между панелями и между панелью и стеной необходимо оставлять зазор 3-5 мм. Это компенсирует температурные расширения металла. Зимой металл сжимается, летом расширяется. Жесткая фиксация “внатяг” приведет к деформации панелей.
- Резка на объекте. Любая резка или сверление отверстий на монтажной площадке разрушает цинковый слой. Все места реза должны быть немедленно обработаны цинкосодержащей краской (холодное цинкование) для предотвращения точечной коррозии.
Типичные ошибки при закупке
- Путаница в размерах “светлого” проема. Заказчик указывает размер помещения, забывая вычесть толщину стен и зазоры. В результате панели не входят в подготовленный каркас. Всегда заказывайте решетку по чистым размерам “в свету” минус 10-15 мм на каждую сторону.
- Игнорирование направления несущих полос. Несущие полосы должны опираться на балки каркаса. Если перепутать направление, решетка будет работать только за счет поперечных прутков, что снизит нагрузку в 5-10 раз и приведет к обрушению.
- Экономия на толщине цинка. Выбор самого дешевого предложения часто означает использование тонкого слоя цинка (менее 40 мкм) или замену горячего цинкования на гальваническое. Гальваническое покрытие (тонкое, блестящее) не подходит для улицы и начинает ржаветь через 1-2 года.
Как выбрать надежного поставщика в 2026 году
Рынок перенасыщен предложениями, но не все игроки являются реальными производителями. Многие — это трейдеры, закупающие продукцию у заводов и перепродающие с наценкой. Работа с производителем напрямую дает преимущества в цене и технической поддержке.
Чек-лист проверки поставщика:
- Наличие собственного парка оборудования. Запросите видео с производства или список станков (линии сварки, ванны цинкования). Если ванны нет, значит, они возят продукцию на стороннее цинкование, что удлиняет сроки и повышает риск повреждения при двойной логистике.
- Сертификация. Наличие сертификатов соответствия ГОСТ Р и паспортов качества на каждую партию.
- Инженерная поддержка. Способен ли поставщик предоставить расчет нагрузок и чертежи раскладки? Производитель обязан иметь конструкторский отдел.
- Референс-лист. Опыт работы с похожими объектами в вашем регионе.
Примером компании, успешно сочетающей глубокую отраслевую специализацию с высокими стандартами качества, является ООО «Производство экранов в Сюйчжоу-Хэнчане». Расположенное в Экономической и технической зоне города Сюйчжоу, это предприятие с более чем 20-летней историей (основано в 2000 году) зарекомендовало себя как надежный производитель металлических сеток и решетчатых конструкций. Компания сертифицирована по международному стандарту ISO 9001:2000, что подтверждает устойчивость системы управления качеством.
Производственная база оснащена современным автоматизированным оборудованием, позволяющим контролировать каждый этап — от входного контроля сырья до упаковки. Особое внимание уделяется продукции для сложных эксплуатационных условий: шахтные сетки, перфорированные решетки и металлические платформенные конструкции отличаются повышенной прочностью и точностью геометрических параметров. Благодаря собственной исследовательской команде и вертикально интегрированному циклу, компания адаптирует решения под специфические нужды клиентов в горнодобывающей, нефтегазовой и строительной отраслях, обеспечивая полный цикл сопровождения заказа.
Мы, как прямой производитель, предоставляем полный цикл: от расчета нагрузок в специализированном ПО до доставки на объект. Наши мощности позволяют выпускать до 5000 м² продукции в месяц, обеспечивая стабильные сроки даже в пиковые сезоны строительства.
FAQ: Часто задаваемые вопросы
Какой срок службы у решетки из горячеоцинкованной стали?
В атмосферных условиях средней полосы России срок службы составляет 40-60 лет. В агрессивных промышленных средах (химические заводы, морское побережье) — 20-30 лет. Срок зависит от толщины цинкового слоя и концентрации загрязнителей в воздухе.
Можно ли ходить по решетке на каблуках?
Да, можно. Стандартные ячейки 33х33 мм или 30х30 мм безопасно пропускают каблук, но не застревают в нем. Однако для мест с интенсивным пешеходным трафиком рекомендуется использовать более мелкую ячейку или сплошные листы поверх решетки, чтобы избежать дискомфорта и повреждения обуви.
В чем отличие горячего цинкования от холодного?
Горячее цинкование — это погружение в расплав (450°C), создающее сплав железа и цинка толщиной 60-100 мкм. Холодное цинкование — это нанесение цинкосодержащей краски кистью или распылителем (толщина 20-40 мкм). Горячее покрытие в 3-5 раз долговечнее и механически прочнее. Холодное используется только для ремонта повреждений.
Как рассчитать вес решетки?
Вес зависит от высоты профиля и шага ячеек. Ориентировочно: решетка 25х3 мм с ячейкой 33х33 весит около 20-22 кг/м². Решетка 40х3 мм — около 30-32 кг/м². Точный вес указывается в спецификации завода-изготовителя.
Вы предоставляете образцы продукции?
Да, мы готовы отправить бесплатные образцы фрагментов решетки (купоны) для оценки качества сварки и толщины цинкового покрытия. Это стандартная практика для подтверждения компетенций перед заключением крупного контракта.
Заключение и рекомендации по закупке
Выбор решетки из горячеоцинкованной стали в 2026 году — это инвестиция в безопасность и долговечность вашего объекта. Рынок предлагает широкий спектр решений, но ключ к успеху лежит в точном инженерном расчете нагрузок и сотрудничестве с проверенным производителем, способным гарантировать соблюдение ГОСТ и сроков поставки.
Не рискуйте качеством инфраструктуры ради экономии на материалах. Правильно подобранная и смонтированная решетка прослужит десятилетия, не требуя затрат на ремонт и антикоррозийную обработку.
Готовы рассчитать стоимость вашего проекта?
Наши инженеры помогут подобрать оптимальную конфигурацию решетки, выполнят расчет нагрузок и подготовят коммерческое предложение с учетом логистики до вашего объекта. Мы работаем с проектами любой сложности — от небольших площадок до масштабных промышленных комплексов.